
HDPE 파이프용 기계적 커플링이란 무엇입니까? 유형, 선택 및 설치
 2026.10.19
 업계 뉴스
HDPE 파이프용 기계적 커플링이란 무엇입니까?
유지보수 직원이 젖은 도랑에서 물이 새고 있는 매설된 HDPE 송수관에 도착합니다. 전기융합 기계도, 발전기도 없고, 무거운 핵융합 장비를 옮길 공간도 부족합니다. 한 시간 내에 승무원은 손상된 부분을 잘라내고 기계식 커플링을 미끄러뜨린 다음 볼트를 조이고 조인트에 대한 압력 테스트를 수행합니다. 이것이 HDPE 파이프용 기계식 커플링의 주요 작업입니다.
짧은 대답은 다음과 같습니다. HDPE 파이프용 기계식 커플링은 파이프 외부를 클램핑하여 두 파이프 끝을 결합하는 비융합 연결 장치입니다. 탄성중합체 씰, 견고한 하우징 및 볼트형 링, 나사형 너트 또는 압축 세그먼트와 같은 기계적 조임 요소를 사용합니다. HDPE 파이프 표면이 녹지 않으며 용접에 전력이 필요하지 않습니다.
기계적 커플링은 모놀리식 파이프 벽을 생성하지 않습니다. 대신, 씰을 통해 압력을 전달하고 마찰, 나사산 또는 포지티브 잠금 프로필을 통해 축력을 전달하는 밀봉된 기계적 조인트를 생성합니다. 이러한 구별은 압력 등급, 매립 설치 및 장기 유지 관리에 중요합니다.
열융합 없음 파이프 재료는 조립 중에 견고한 상태를 유지합니다.
습식 작업 습한 트렌치 및 습한 환경에 설치할 수 있습니다.
리버시블 옵션 많은 볼트 체결 설계는 수리를 위해 다시 열 수 있습니다.
이로 인해 기계적 커플링은 수리 작업, 임시 바이패스, 전환 연결 및 융합 용접이 실용적이지 않은 상황에 유용합니다. 긴 새 파이프라인에 대해 항상 가장 저렴한 솔루션은 아니지만 다양한 문제를 해결합니다.
아래 단락에서는 자체 HDPE 파이프 및 피팅 공장 내부에서 볼 수 있는 내용을 기반으로 주요 커플링 유형, 압력 고려 사항, 설치 절차, 일반적인 실수 및 실제 선택 기준을 다루고 있습니다.
HDPE 파이프에서 기계적 커플링이 작동하는 방식
모든 기계식 커플링은 동일한 기본 원리로 작동합니다. 방사형 압축으로 씰이 생성되고 커플링 본체가 두 파이프 끝을 정렬 상태로 유지합니다. 설치자가 너트나 볼트 세트를 조이면 커플링이 하나 이상의 탄성 개스킷을 HDPE 파이프의 외부 벽에 밀어 넣습니다. HDPE는 열가소성이므로 압축 시 파이프 표면이 약간 변형되어 개스킷이 표면 불규칙성을 채우는 데 도움이 됩니다.
조인트의 강도는 세 가지 요소, 즉 씰의 반경 방향 압축 정도, 압력에 따른 팽창에 저항하는 하우징의 능력, 두 파이프 끝 사이의 축 방향 구속 정도에 따라 달라집니다.
| 구성 요소 | 전형적인 재료 | 기능 |
|---|---|---|
| 외부 하우징 또는 슬리브 | 가공된 강철, 연성철, 스테인리스강 또는 강화 HDPE | 조인트를 둘러싸고 내부 압력에 저항합니다. |
| 탄성 가스켓 | EPDM, NBR 또는 NR | 파이프 표면을 밀봉하고 작은 표면 불규칙성을 흡수합니다. |
| 압축 링 또는 글랜드 | 강철, 스테인레스 스틸 또는 고강도 플라스틱 | 볼트 토크를 개스킷의 균일한 방사형 압축으로 전달합니다. |
| 볼트, 스터드 또는 나사형 링 | 아연 도금 강철, 304/316 스테인리스 스틸 | 클램핑력을 생성하고 필요할 때 분해가 가능합니다. |
| 엔드 스톱 또는 깊이 표시기 | 가공된 프로파일 또는 성형 마크 | 언더삽입을 방지하고 올바른 배관 진입 깊이를 확인합니다. |
중요한 차이점은 제한된 것과 제한되지 않은 것입니다. 구속된 기계적 커플링은 내부 압력, 열 수축 또는 지면 이동으로 인한 인발력에 저항하도록 설계되었습니다. 비구속 커플링은 짧은 테스트에서 압력을 유지할 수 있지만 축 방향 힘이 높으면 미끄러질 수 있습니다. 매설된 파이프의 경우 커플링에 포지티브 그립 메커니즘이 있는지 또는 스러스트 블록이 필요한지 항상 확인하십시오.
HDPE 파이프는 온도 변화에 따라 팽창 및 수축하므로 기계적 커플링 설계는 작은 축 이동을 허용하거나 주변 설치를 제한해야 합니다. 이는 직사광선에 노출되는 지상 파이프에서 특히 중요합니다.
HDPE 파이프용 기계식 커플링의 주요 유형
기계식 커플링은 단일 제품군이 아닙니다. HDPE 파이프에는 압축 슬리브 커플링, 플랜지 연결, 나사식 전환 피팅, 볼트식 분할 슬리브 커플링 등 네 가지 이상의 일반적인 디자인이 사용됩니다. 각각은 설치 논리, 압력 용량 및 유지 관리 동작이 다릅니다.
압축 슬리브 커플링
압축 슬리브 커플링은 너트 또는 일련의 볼트를 사용하여 테이퍼형 압축 링을 탄성 씰에 밀어 넣습니다. 빠르고 컴팩트하며 특별한 용접 도구가 필요하지 않기 때문에 HDPE 파이프 수리에 가장 일반적으로 사용되는 기계식 커플링입니다.
플랜지 연결
플랜지 연결은 성형 또는 융합된 HDPE 스터브 끝, 백킹 링 및 볼트를 사용하여 평면 또는 융기면 플랜지에 고정됩니다. 플랜지 조인트 자체는 기계적이지만 스터브 끝은 맞대기 융합 또는 전기 융합으로 파이프에 부착될 수 있습니다.
스레드 전환 피팅
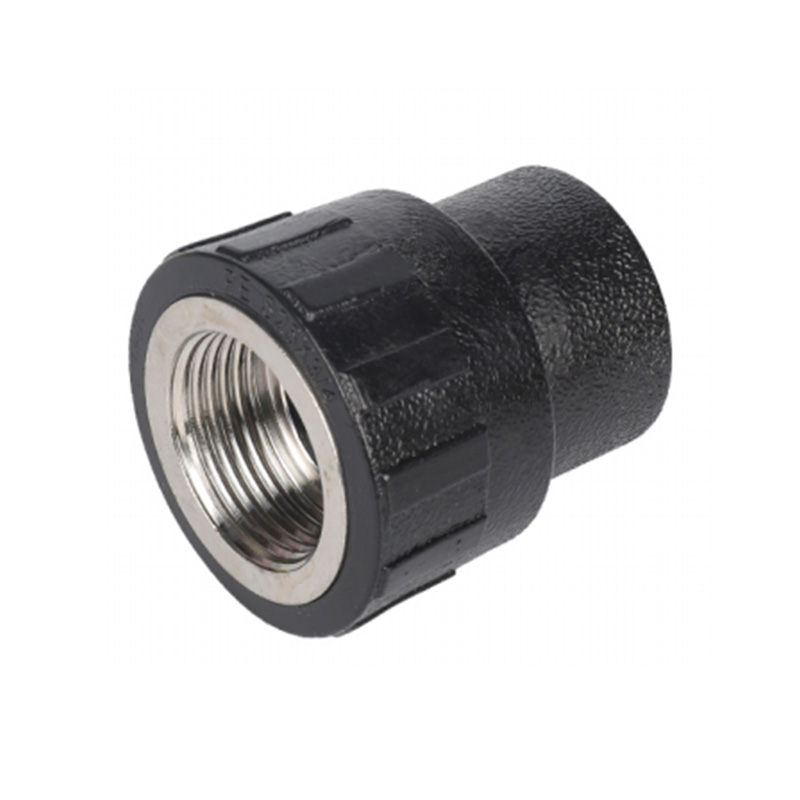
스레드 전환 피팅s have a molded HDPE male or female thread on one side and a socket or fusion end on the other. They are used to connect HDPE pipe to steel valves, pumps, brass fittings, or existing threaded pipe systems.
볼트형 분할 슬리브 커플링
볼트로 연결된 분할 슬리브 커플링은 내부에 연속 개스킷이 있는 두 개의 하프 쉘로 구성됩니다. 두 개의 반쪽은 파이프 끝 부분 주위에 배치되고 함께 볼트로 고정됩니다. 이 디자인은 직경이 큰 경우와 파이프를 일체형 커플링에 밀어넣을 수 없는 수리 클램프에 널리 사용됩니다.
| 유형 | 연결 작업 | 압력 등급 | 분해 | 일반적인 사용 |
|---|---|---|---|---|
| 압축 슬리브 커플링 | 너트나 볼트로 개스킷을 압축합니다. | 디자인에 따라 PN10 ~ PN25 | 예, 대부분의 디자인에서 | 수리, 타이인, 지상 파이프 |
| 플랜지 연결 | 볼트 플랜지와 일치하는 플랜지 | 파이프 압력 등급과 일치 | 예 | 밸브, 펌프, 장비 연결 |
| 스레드 전환 피팅 | 수나사 또는 암나사에 나사로 고정 | 일반적으로 PN10 ~ PN16 | 예, if thread sealant allows | 금속 또는 나사형 장비로 전환 |
| 볼트형 분할 슬리브 커플링 | 두 개의 반쪽 쉘을 함께 볼트로 고정하십시오. | PN10~PN25 | 예 | 대구경 수리 및 제한된 공간 |
유형을 선택할 때 실제로 필요한 연결부터 시작하십시오. 두 개의 일반 HDPE 파이프 끝단을 연결하는 경우 압축 슬리브 커플링이 가장 직접적인 솔루션입니다. 펌프 플랜지에 연결하는 경우 플랜지 어댑터를 사용하십시오. 나사형 금속 부품에 연결하는 경우 나사형 전환 피팅을 사용하십시오.
기계적 커플링과 융합 용접: 주요 차이점
융합 용접은 HDPE 분자를 함께 녹여 영구적인 단일체 접합을 생성합니다. 기계식 커플링은 엘라스토머를 파이프에 눌러 분리 가능한 조인트를 만듭니다. 융합은 일반적으로 새로운 매설 물 및 가스 파이프라인에 대한 첫 번째 선택입니다. 기계적 결합은 일반적으로 수리, 비상 작업, 전환 및 핵융합 장비를 현장으로 가져올 수 없는 설치에 보다 실용적인 선택입니다.
일반적인 현장 수리에 대한 상대 비교
설치시간 기계적 커플링
퓨전 설치 시간 엉덩이 융합 / 전기 융합
현장 장비 중량 기계적 커플링
융합 장비 무게 엉덩이 융합 기계 및 발전기
차트 값은 참고용이며 파이프 직경, 커플링 설계 및 승무원 경험에 따라 다릅니다.
| 요인 | 기계적 커플링 | 열융합 |
|---|---|---|
| 조인트 구조 | 엘라스토머로 밀봉된 기계적 연결 | 파이프 재료의 모놀리식 융합 용접 |
| 설치시간 | 분에서 약 1시간 정도 | 냉각시간을 포함하여 1~3시간 정도 소요되는 경우가 많습니다. |
| 필수 장비 | 파이프 커터, 모따기 도구, 렌치, 토크 렌치 | 맞대기 융합 또는 전기 융합 기계, 발전기, 유압 장치 |
| 젖어 있거나 더러운 장소 | 더 관대함 | 건조한 표면과 통제된 조건이 필요합니다. |
| 분해 | 볼트형 설계로 가능 | 파이프를 절단하지 않고는 불가능 |
| 압력 용량 | 올바르게 선택하면 파이프 PN 등급과 일치할 수 있습니다. | 일반적으로 전체 파이프 압력 등급과 일치합니다. |
| 장기적인 행동 | 개스킷 노후화 및 토크 완화를 점검해야 합니다. | 용접 무결성은 일반적으로 파이프 벽과 비슷합니다. |
| 최적의 핏 | 수리, 임시 회선, 전환, 접근 제한 사이트 | 새로운 영구 파이프라인, 가스 라인, 고압 시스템 |
융합이 가능한 파이프라인의 경우 노화될 수 있는 엘라스토머에 의존하지 않기 때문에 가장 일반적인 접합 방법으로 남아 있습니다. 그러나 융합에는 실질적인 한계가 있습니다. 전력, 깨끗하거나 건조한 표면, 숙련된 작업자, 파이프 주변의 충분한 공간이 필요합니다. 기계식 커플링은 그러한 조건이 존재하지 않는 상황을 위해 의도적으로 설계되었습니다.
전체 용접 프로그램을 선택하기 전에 융합 방법 자체를 비교해 볼 가치가 있습니다. 우리의 소켓 융합과 맞대기 융합 비교 실제 파이프라인 프로젝트에서 각 프로세스가 어디에 적합한지 설명합니다.
기계적 커플링이 선호되는 경우
기계식 커플링이 모든 융합 용접을 대체하는 것은 아닙니다. 이는 긴급 수리, 임시 바이패스, 혼합 재료 전환, 제한된 공간 설치, 플랜지 장비 연결 등 특정 조건에서 선호되는 솔루션입니다.
긴급 누출 수리
손상된 HDPE 부분을 잘라내고 두 개의 기계식 커플링 또는 단일 수리 커플링을 사용하여 교체할 수 있습니다. 해당 회선은 같은 날 다시 서비스될 수 있습니다.
임시 우회선
기계적 커플링s allow a crew to install a temporary above-ground HDPE bypass while the buried main is repaired. The bypass can be removed later without cutting permanent pipe.
강철, PVC 또는 황동으로 전환
플랜지 어댑터 및 나사식 전환 피팅은 전체 시스템을 HDPE로 변경하지 않고도 HDPE 파이프를 금속 플랜지, 밸브 및 펌프에 연결합니다.
제한된 공간 설치
맞대기 융합 기계는 양쪽 파이프 끝을 잡을 길이가 필요합니다. 기계식 커플링은 작업 공간이 덜 필요하므로 밸브 피트, 샤프트 및 좁은 건물 서비스실에서 유용합니다.
포화 또는 수중 트렌치
파이프 표면이 젖어 있거나 트렌치에 계속 물이 채워지면 융합 용접이 어려울 수 있습니다. 개스킷과 하우징이 깨끗한 경우 이러한 조건에서 기계식 커플링을 조립할 수 있습니다.
기계식 커플링은 도시 물 공급, 관개 네트워크, 광산 슬러리 라인, 산업 공정 배관 및 해양 응용 분야에서 일반적입니다. 건물 서비스에서는 특히 융합 용접에 대한 접근이 제한된 경우 HDPE 배수 및 사이펀 시스템에 기계식 조인트 유형을 사용합니다.
압력 등급 및 엔지니어링 한계
올바르게 선택된 기계식 커플링은 HDPE 파이프 자체와 동일한 공칭 압력 등급을 처리할 수 있습니다. 실질적인 한계는 씰뿐만 아니라 축방향 풀아웃 및 온도 관련 배관 움직임에 대한 커플링의 저항입니다.
| SDR | 압력 등급 | 일반적인 응용 |
|---|---|---|
| SDR 7.4 | PN25 | 고압 산업 및 물 공급 시스템 |
| SDR 9 | PN20 | 고압수 및 광산 라인 |
| SDR 11 | PN16 | 시립 물 공급 및 관개 |
| SDR 13.6 | PN12.5 | 중압수 및 산업용 라인 |
| SDR 17 | PN10 | 중력 시스템, 저압 수 및 배수 |
파이프 SDR은 주어진 공칭 크기의 외경에 영향을 주지만 더 중요한 것은 벽 강성과 파이프가 수용할 수 있는 반경방향 압축량에 영향을 미칩니다. SDR 11용으로 설계된 커플링은 외경이 동일하지만 개스킷 압축 범위와 그립 동작이 다르기 때문에 SDR 17에도 적합할 수 있습니다. 항상 커플링 라벨에 명시된 벽 두께 범위를 확인하십시오.
압력 등급만으로는 커플링이 구속되어 있는지 여부를 알 수 없습니다. 제한되지 않은 기계식 커플링은 정적 테스트에서 압력을 유지할 수 있지만 추운 날씨로 인해 파이프가 수축되거나 토양의 움직임으로 인해 조인트가 분리되면 실패할 수 있습니다. 매설된 파이프라인의 경우 구속된 커플링, 외부 고정 시스템 또는 스러스트 블록을 사용하십시오.
온도는 또한 HDPE의 장기적인 거동을 변화시킵니다. 작동 온도가 높을수록 허용 작동 압력이 감소합니다. 시스템이 20°C 이상에서 작동하는 경우 더 두꺼운 파이프 벽을 선택하고 기계식 커플링의 개스킷 재질이 유체 온도에 적합한지 확인하십시오. EPDM 개스킷은 물에 일반적이지만 탄화수소 및 일부 화학 물질과 호환되지 않습니다.
기계적 연결을 위한 나사산 및 압축 제품
당사의 자체 생산 프로그램에서 가장 관련성이 높은 두 가지 기계적 연결 제품군은 HDPE 스레드 피팅과 PE/PP 압축 피팅입니다. 이들은 보완적입니다. 연결 지점에 BSP 또는 NPT 스레드가 있는 경우 스레드 피팅이 사용되는 반면, 조인트에 열 없이 간단한 소켓 연결이 필요할 때 압축 피팅이 사용됩니다.
파이프 및 피팅 제조업체로서 당사는 나사산을 PE100 본체에 직접 가공하거나 성형합니다. 이렇게 하면 젖은 부분에 별도의 금속 인서트가 혼합되는 것을 방지하고 피팅을 더 가볍게 유지하며 설치자에게 밀봉을 위한 깨끗한 나사산 형상을 제공합니다. PE/PP 제품군의 압축 피팅은 유사한 기계적 원리로 작동합니다. 즉, 인서트가 파이프 끝에 배치되고 캡이 조여지며 O-링 또는 개스킷이 파이프 벽에 압축됩니다.
| 특징 | HDPE 나사 피팅 시리즈 | PE/PP 압축 피팅 시리즈 |
|---|---|---|
| 연결 유형 | 수 또는 암 BSP/NPT 스레드 | O-링 씰이 있는 압축 소켓 |
| 열 필요 | 스레드 연결에 열이 발생하지 않음 | 열 없음 |
| 주요 용도 | 밸브, 펌프, 금속 파이프 전환 | 관개, 배관, 중저압 라인 |
| 반복 조립 | 가능하지만 실런트를 교체해야 합니다. | 예, easier to open and reconnect |
| 전형적인 재료s | HDPE PE100 본체 | 탄성 O-링이 있는 PE 또는 PP 본체 |
두 제품군 모두 실제 설치 문제를 해결합니다. 폴리에틸렌 라인을 스테인레스 스틸 펌프에 연결하는 계약자는 HDPE 측에 수나사 어댑터를 사용하고 장비 측에 표준 나사 플랜지 또는 유니온을 사용할 수 있습니다. 융합 장비 없이 저압 수관을 수리하는 유지보수 팀은 PE/PP 압축 소켓 피팅을 사용하여 몇 분 안에 작업을 완료할 수 있습니다.
 부식 방지 파이프 연결용 HDPE 수나사 어댑터 이 어댑터는 HDPE 파이프를 나사식 금속 장비에 연결하여 내화학성과 누출 방지 밀봉 기능을 제공합니다. 경량 설계로 설치가 간편해 혼합 재료 시스템에 이상적입니다. 제품보기 →
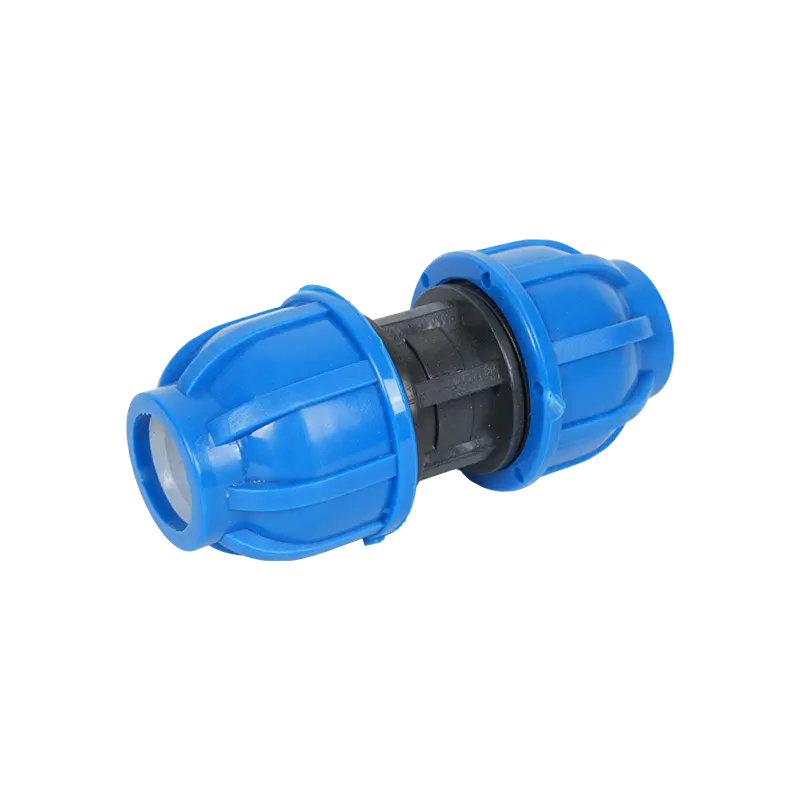 도구가 필요 없는 배관 연결을 위한 PE/PP 압축 소켓 이 소켓은 안전하고 누출 방지 기능이 있는 압축 메커니즘을 사용하여 용접이나 열 융착 없이 동일한 직경의 파이프를 결합합니다. 빠른 수리가 중요한 물, 가스 및 관개 응용 분야에 적합합니다. 제품보기 →
기계적 커플링의 단계별 설치 절차
파이프 준비가 불량하면 가장 빠른 기계식 커플링 설치가 여전히 실패합니다. 기계적 밀봉은 외부 표면에 대한 압축에 의존하기 때문에 파이프 끝을 깨끗하게 절단하고, 모서리를 깎고, 깨끗하게 한 다음 올바른 깊이로 삽입해야 합니다.
- 커플링을 선택하기 전에 파이프 외경, 벽 두께, SDR을 확인하십시오. 공칭 크기가 충분하다고 가정하지 마십시오.
- 파이프 커터, 마이터 박스가 있는 톱 또는 휠 커터를 사용하여 HDPE 파이프 사각형을 절단합니다. 개스킷을 손상시킬 수 있는 거친 나선형 절단을 피하십시오.
- 파이프 끝의 외부 가장자리를 모따기하거나 디버링합니다. 15~30도의 모따기는 파이프가 위치에서 벗어나지 않고 개스킷 안으로 미끄러져 들어가는 데 도움이 됩니다.
- 파이프의 외부 표면을 청소하십시오. 개스킷과 접촉하는 부위의 진흙, 그리스, 느슨한 PE 칩, 표면 습기를 제거하십시오.
- 커플링 본체의 삽입 깊이 표시를 확인하세요. 표시가 없으면 두 개의 파이프 끝을 나란히 놓고 조립하기 전에 깊이를 측정하십시오.
- 하우징, 압축 링 및 개스킷을 올바른 순서로 파이프에 밀어 넣을 수 있을 만큼 커플링을 분해합니다.
- 첫 번째 파이프 끝을 전체 깊이까지 삽입한 다음 두 번째 파이프 끝이 슬리브 내부에 올바르게 배치될 때까지 삽입합니다.
- 볼트 또는 너트를 손으로 균일하게 조인 후 토크 렌치를 사용하여 십자형으로 조이십시오. 한쪽을 다른 쪽보다 먼저 완전히 조이지 마십시오.
- 파이프가 동일한 정렬 상태로 유지되고 파이프 끝 사이의 간격이 균일한지 확인하십시오. 한쪽으로만 틈이 있으면 밀봉 성능이 저하될 수 있습니다.
- 시스템의 작동 압력에 따라 조인트를 천천히 압력 테스트하십시오. 초기 압력 유지 동안과 열 안정화 후에 커플링의 누출 여부를 다시 관찰하십시오.
커플링이 토크 사양을 사용하는 경우 이를 따르십시오. 너무 세게 조이면 PE 파이프 벽이 부서지거나 개스킷이 잘못된 위치로 돌출될 수 있습니다. 너무 적게 조이면 씰이 서비스 압력에 대비되지 않게 됩니다. 토크 렌치는 매설된 조인트를 파는 비용에 비해 작은 투자입니다.
일반적인 실수와 조달 위험
HDPE 파이프의 기계적 커플링 고장은 대부분 잘못된 커플링 설계로 인해 발생하는 것이 아닙니다. 이는 잘못된 크기, 잘못된 표면 준비, 고르지 않은 조임 또는 축 구속이 필요한 파이프라인에 구속되지 않은 커플링을 사용하는 경우 발생합니다. 이러한 문제는 설치자가 기계적 조인트를 클램프가 아닌 정밀 조립품으로 취급할 때 피할 수 있습니다.
| 실수 | 결과 | 예방 |
|---|---|---|
| 외경을 확인하지 않고 호칭 사이즈로 선정 | 커플링이 너무 느슨하거나 너무 빡빡함 | 주문 전 OD, 벽 두께, 파이프 SDR 측정 |
| 외부 모따기가 누락됨 | 파이프 삽입시 가스켓이 밀려나옴 | 모따기 도구나 파일을 사용하여 부드러운 진입 가장자리 만들기 |
| 고르지 못한 볼트 조임 | 개스킷 압축이 한쪽에서 더 높아 누출이 발생함 | 토크 렌치를 사용하여 교차 순서로 조입니다. |
| 매설라인에 비구속 커플링 사용 | 열 수축 또는 토양 이동으로 인해 조인트가 분리됨 | 구속된 커플링을 사용하거나 스러스트 앵커를 추가하세요. |
| 긁히거나 오염된 배관 표면에 설치 | 파이프 벽을 따른 누출 경로 | 조립하기 전에 전체 밀봉 영역을 청소하고 검사하십시오. |
| 더 높은 온도에서 압력 감소 무시 | 장기간의 크리프는 개스킷 압축 손실을 초래합니다. | 작동 온도를 확인하고 더 높은 압력 등급을 선택하세요. |
제조업체로부터 기계식 커플링을 구매할 때 정확한 벽 두께 범위, 토크 사양, 개스킷 화합물 및 압력 테스트 인증서를 요청하십시오. 이 네 가지 질문에 답할 수 없는 공급업체는 안전한 설치를 위한 충분한 정보를 제공하지 않는 것입니다.
HDPE 배관용 기계적 커플링 선택 체크리스트
짧은 체크리스트는 엔지니어링 팀이 브랜드 이름이나 모호한 설명에 의존하지 않고 제안을 비교하는 데 도움이 됩니다. 프로젝트 승인을 받기 전에 모든 기계식 커플링에 대해 동일한 질문에 답해야 합니다.
- 파이프 OD 및 벽 두께: 커플링을 DN뿐만 아니라 정확한 PE 파이프 치수에 일치시키십시오.
- 압력 등급: 커플링 압력 등급이 실제 작동 온도에서 필요한 작동 압력과 같거나 초과하는지 확인하십시오.
- 끝단 부하 저항: 커플링이 구속되어 있는지, 추력 차단이 여전히 필요한지 여부를 결정합니다.
- 개스킷 호환성: 엘라스토머가 유체, 온도 및 화학물질 노출에 적합한지 확인하십시오.
- 조립 공간: 작업자가 볼트나 너트에 닿을 수 있는지 확인하고 설치된 파이프 주위에 토크 렌치를 사용하십시오.
- 검사 및 테스트: 커플링 표시, 테스트 기록 및 설치 문헌이 각 배치와 함께 제공되는지 확인하십시오.
자주 묻는 질문
기계적 결합은 융합 용접만큼 강력합니까?
같은 방식은 아닙니다. 융합 용접은 조인트 재료를 파이프 벽과 연속적으로 만드는 반면, 기계적 커플링은 압축된 엘라스토머와 하우징 그립에 따라 달라집니다. 올바르게 선택된 기계적 커플링은 파이프 압력 등급과 일치할 수 있지만 주기적인 하중 및 축방향 풀아웃 시의 장기적인 동작은 별도로 평가해야 합니다.
HDPE 파이프의 기계적 커플링을 지하에 매설할 수 있습니까?
예, 커플링이 부식 방지 재료로 만들어지고, 파이프 표면이 깨끗하고, 조인트가 적절한 트렌치 베드 내부에 설치되어 있다면 가능합니다. 매설 시스템의 경우, 구속된 커플링을 사용하거나 외부 고정 장치를 제공하여 토양 움직임과 열팽창으로 인해 조인트가 분리되지 않도록 합니다.
기계식 커플링을 설치하려면 특별한 도구가 필요합니까?
대부분의 기계식 커플링에는 파이프 절단기 또는 톱, 모따기 도구, 청소용 걸레, 렌치 및 토크 렌치가 필요합니다. 일부 대구경 볼트 체결식 커플링에는 토크 배율기나 유압 렌치가 필요하지만 기본 원리는 동일합니다.
식수 HDPE 파이프에 기계식 커플링을 사용할 수 있나요?
예, 커플링 재료가 관련 식수 규정을 충족하는 경우 가능합니다. 씰과 윤활제는 식수 접촉에 대해 승인을 받아야 합니다. 이를 제조업체에 확인하고 프로젝트 위치에 대한 해당 인증서를 요청하십시오.
HDPE 파이프에서 기계식 커플링은 얼마나 오래 지속됩니까?
서비스 수명은 개스킷 재질, 작동 온도, 압력 및 설치 품질에 따라 달라집니다. EPDM 개스킷은 설계 범위 내에서 보관할 경우 수십 년 동안 평가되는 경우가 많습니다. HDPE 파이프 자체는 일반적으로 50년 이상 설계되었지만 중요한 시스템에서는 개스킷을 검사해야 합니다.
금속 펌프로 전환하는 데 스레드 피팅과 압축 소켓 중 어느 것이 더 좋습니까?
펌프 연결부에 나사산이 있는 경우, HDPE 스레드 피팅 펌프 스레드 유형과 일치합니다. 연결이 일반 파이프 끝부분이거나 부드러운 스터브인 경우 압축 소켓이 더 빠른 옵션이 될 수 있습니다. 둘 다 기계식 조인트이므로 진동으로 인해 연결부가 느슨해지지 않도록 주변 파이프를 지지해야 합니다.




계속 연락하세요
회사 소개
Zhejiang Fengfeng Pipe Industry Co., Ltd. 효율적인 단일 스크류 주입을 사용합니다. 높은 성형 기계 생산성과 낮은 에너지 사용.
제품 링크
연락하다
-

+86-19858193396
+86-13735359894 -

0574-63555288
-

-

중국 절강성 소흥시 주지시 디안커우진 시장로 21호