
HDPE 피팅 SDR 및 압력 등급: 올바른 PN 등급을 선택하는 방법
 2026.11.04
 업계 뉴스
짧은 대답: SDR을 파이프와 일치시킨 다음 PN을 확인하십시오.
HDPE 라인을 확장, 수리 또는 지정하는 경우 피팅 SDR이 파이프 SDR과 일치해야 합니다. PE100 SDR 11 피팅은 PE100 SDR 11 파이프에 속합니다. PE100 SDR 17 피팅은 PE100 SDR 17 파이프에 속합니다. SDR을 일치시키면 융합 인터페이스, 벽 두께, 보어 정렬 및 응력 경로가 일관되게 유지됩니다. 20°C에서 빠른 수도 서비스 기준을 위해 PE100 SDR 11은 대략 PN16, SDR 17은 대략 PN10, SDR 7.4는 대략 PN25입니다.
그것이 전체 답이 아니라 출발점입니다. 필요한 압력 등급은 수지 등급, 최대 작동 온도, 서지 및 진공 조건, 화학 물질 노출, 접합 방법 및 프로젝트를 관리하는 표준에 따라 달라집니다. SDR은 맞지만 폴리에틸렌 등급이 잘못된 피팅 또는 등급은 맞지만 유합 조인트가 적합하지 않은 피팅은 여전히 실제 압력 범위 밖에 있을 수 있습니다.
경험 법칙: 절대로 외경만으로 HDPE 피팅을 선택하지 마십시오. 파이프 SDR, 폴리에틸렌 등급, 온도 감소 후 설계 압력 등 세 가지를 함께 확인합니다.
HDPE 피팅에서 SDR의 의미
SDR은 표준 치수 비율을 나타냅니다. 외부 직경을 최소 벽 두께로 나눈 값입니다. SDR 수치가 낮을수록 직경에 비해 벽이 더 두꺼워집니다. SDR 7.4는 동일한 외부 직경에서 SDR 17보다 벽이 훨씬 더 무겁기 때문에 더 높은 내부 압력을 전달할 수 있습니다. 폴리에틸렌 압력 배관에 사용되는 표준 SDR 시리즈에는 일반적으로 32.5, 26, 21, 17, 13.6, 11, 9 및 7.4가 포함됩니다. 일부 게시된 표에는 반올림 또는 다른 표준 버전으로 인해 13.5 및 7.3이 표시됩니다.
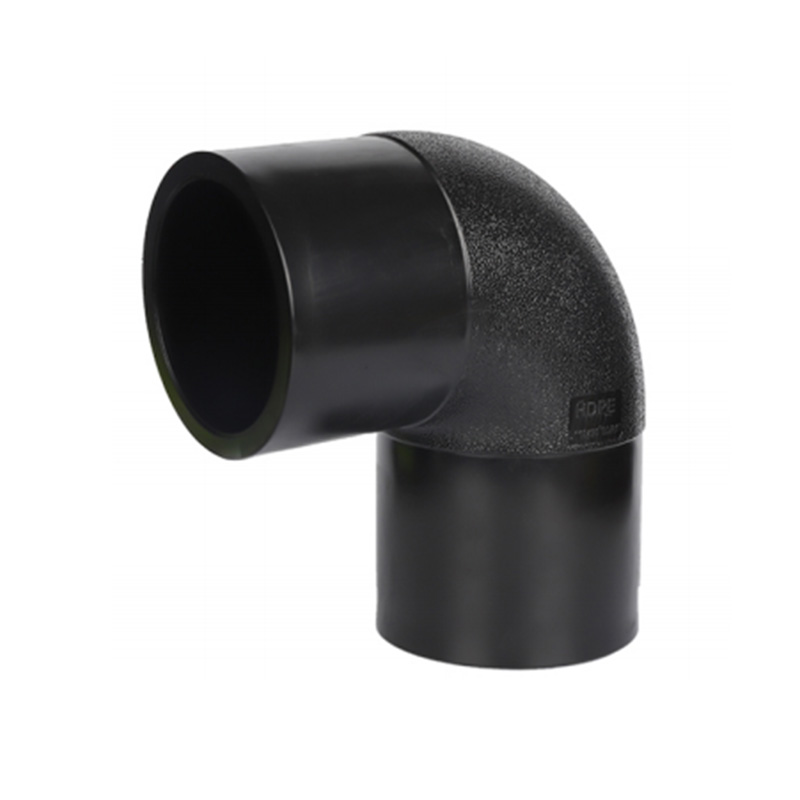
피팅은 보편적이지 않습니다. 성형된 전기융합 커플러, 맞대기 융합 티 또는 소켓 융합 엘보는 특정 SDR 범위에 맞게 치수가 지정됩니다. 피팅은 파이프와 동일한 공칭 외부 직경을 공유할 수 있지만 벽 두께와 융합 영역은 여전히 일치해야 합니다. SDR 11 파이프에 SDR 17 커플러를 놓으면 부품이 꼭지에서 가깝게 보일 수 있지만 벽 부분과 가열 인터페이스가 잘못되었습니다. 그 결과 조인트는 빠른 압력 테스트를 통과한 후 지속적인 하중 하에서 변형되거나 타원화되거나 누출될 수 있습니다.
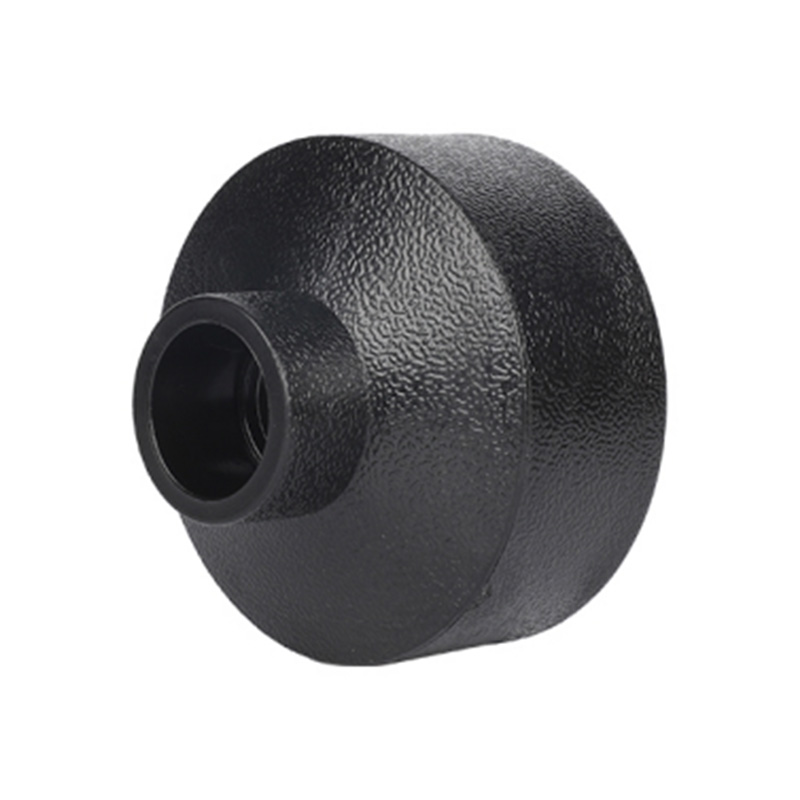
리듀서, 티, 엘보, 플랜지 어댑터 및 엔드 캡에도 동일한 논리가 적용됩니다. 감속기는 두 개의 파이프 크기를 연결하기 때문에 두 개의 SDR 참조를 갖습니다. 티에는 런과 가지가 있습니다. 각 콘센트는 해당 파이프와 일치해야 합니다. 프로젝트에서 SDR 11과 SDR 17 파이프를 혼합하는 경우 전환 피팅을 육안으로 선택하는 것이 아니라 명시적으로 지정해야 합니다.
주문 전 치수 확인을 위해 이 가이드를 검토하세요. 벽 두께 및 SDR 표준 치수 . 이는 많은 조달 오류가 시작되는 압력 등급과 공칭 크기를 구분하는 데 도움이 됩니다.
SDR, PN 및 벽 두께: 일반 용어의 관계
PN은 bar 단위의 공칭 압력 등급입니다. 20°C의 PE100 수도 서비스의 경우 SDR과 PN 간의 관계는 첫 번째 후보 목록에 대해 충분히 예측 가능합니다. 아래 표에는 표준 물 서비스에 따른 일반적인 PE100 SDR 값과 대략적인 PN 등급이 나와 있습니다. 구매 주문을 릴리스하는 것이 아니라 옵션 범위를 좁히는 데 사용합니다.
| SDR | 상대 벽 두께 | 대략적인 PN(PE100, 20°C 물) | 전형적인 출발점 |
|---|---|---|---|
| 7.4 | 가장 두꺼운 | PN25 | 고압 산업, 광업, 고수두 라인 |
| 9 | 매우 두꺼운 | PN20 | 고수두수, 슬러리, 까다로운 산업 부하 |
| 11 | 두꺼운 | PN16 | 식수 본관, 관개 헤더, 일반 산업 |
| 13.6 | 중간 | PN12.5 | 중간-pressure water and selected industrial lines |
| 17 | 보통 | PN10 | 저압수, 농업, 배수, 경공업 |
| 21 | 얇은 | PN8 | 중력 및 저압 전달 |
| 26 | 얇은ner | PN6 | 저압 및 비압력 임무 |
| 32 | 매우 얇음 | PN5 | 배수, 환기, 저두 이송 |
| 41 | 얇은nest | PN4 | 저압 배수 및 비압력 적용 |
패턴은 간단합니다. SDR이 증가하면 벽이 얇아지고 압력 등급이 떨어집니다. 실질적인 결과는 압력 용량뿐만이 아닙니다. 벽이 두꺼울수록 재료 비용이 더 많이 들고, 무게도 더 나가며, 동일한 외경에 대해 내부 보어가 줄어듭니다. 벽이 얇을수록 비용이 절감되고 유동 면적이 향상되지만 서지, 진공, 마모 또는 온도 감소에 대한 여유가 줄어듭니다.
SDR 7.4 PN25
SDR 9 PN20
SDR 11 PN16
SDR 13.6 PN12.5
SDR 17 PN10
SDR 21 PN8
SDR 26 PN6
SDR 32 PN5
SDR 41 PN4
차트는 디자인 도구가 아닌 시각적 후보 목록입니다. 20°C에서 PN10이 필요한 라인은 작동 온도가 상승하거나 서지 압력이 포함되면 SDR 13.6 또는 SDR 11이 필요할 수 있습니다. 양압이 전혀 발생하지 않는 배수 라인은 훨씬 더 얇은 벽을 사용할 수 있지만 여전히 매장, 취급 및 진공 조건에 충분한 강성이 필요합니다.
PE100 대 PE80: 동일한 SDR, 다른 압력
두 피팅 모두 SDR 11로 표시될 수 있으며 서로 다른 폴리에틸렌 등급으로 제작된 경우에도 압력 등급이 다릅니다. PE100의 최소 요구 강도는 10MPa입니다. PE80의 최소 요구 강도는 8MPa입니다. PE100의 강도가 높기 때문에 동일한 압력에 대해 더 얇은 벽이 가능하거나 동일한 벽에 대해 더 높은 압력이 가능합니다.
일반적인 예를 보면 차이점이 분명해집니다. PE100 SDR 11은 일반적으로 PN16입니다. PE80 SDR 11은 일반적으로 PN12.5입니다. 프로젝트에서 PE100 파이프를 지정하고 피팅 공급업체가 동일한 SDR이 포함된 PE80 피팅을 배송하는 경우 조인트가 올바르게 보이지만 여전히 설계 압력에 미치지 못할 수 있습니다. 불일치는 두 재료가 서로 다른 용융 유동 거동과 고화 특성을 가질 수 있기 때문에 맞대기 융합에서 특히 위험합니다.
조달 시 수지 등급, 배치 인증서, 수지에서 완성된 피팅까지의 추적성을 요청하세요. 일괄 참조 없이 송장에 일반 "PE100" 명세서를 허용하지 마십시오. 파이프가 PE100인 경우 피팅은 PE100이어야 합니다. 프로젝트에 특정 등급이 필요한 경우 구매 주문서에 해당 요구 사항을 기재하고 입고 검사 시 이를 확인하십시오.
온도 경감: 압력 등급의 숨겨진 요소
HDPE 압력 등급은 일반적으로 20°C로 명시됩니다. 그 이상에서는 허용압력이 저하됩니다. 정확한 용량 감소는 수지, 표준, 유체 및 설계 수명에 따라 다릅니다. 20°C에서 PN16 정격 라인은 50°C에서 16bar 라인이 아닙니다. 아래 표는 예시일 뿐입니다. 실제 프로젝트에서는 관리 표준이나 제조업체의 설계 테이블을 사용합니다.
| 수온 | 예시적인 경감 요인 | SDR 11 / PN16 라인의 의미 |
|---|---|---|
| 20°C | 1.00 | PN16 기준선 |
| 30°C | 0.87 | 대략 PN13.9 |
| 40°C | 0.74 | 대략 PN11.8 |
| 50°C | 0.60 | 대략 PN9.6 |
| 60°C | 0.47 | 약 PN7.5 |
라인이 40°C에서 작동하는 경우 공칭 PN16 정격은 16bar가 아닙니다. 필요한 마진을 복원하려면 설계에 SDR 13.6 또는 SDR 11이 필요할 수 있습니다. 라인에도 급증이 나타나면 선택한 SDR을 다시 낮춰야 할 수도 있습니다. 이것이 SDR만으로는 압력 등급 질문에 답할 수 없는 이유입니다.
온도도 피팅에 영향을 줍니다. 성형 피팅은 특히 분기 또는 융합 칼라에서 파이프와 다른 벽 섹션을 가질 수 있습니다. 어셈블리의 압력 포락선은 파이프, 피팅 및 조인트의 하단입니다. 피팅이 자동으로 파이프를 따라간다고 가정하기보다는 피팅의 온도 감소를 별도로 확인하십시오.
피팅 유형 및 접합 방법 실제 압력 포락선 변경
올바른 SDR을 사용하더라도 접합부는 어셈블리에서 가장 취약한 지점인 경우가 많습니다. 피팅이 파이프에 연결되는 방식에 따라 하중이 전달되는 방식, 융합 영역의 작동 방식 및 현장 품질 관리가 필요한 정도가 결정됩니다.
엉덩이 융합 피팅
맞대기 융합은 대형 HDPE 라인 및 고압 작업에서 일반적입니다. 파이프와 피팅 끝부분을 마주보고 가열하고 함께 압착합니다. 피팅 SDR은 파이프 SDR과 일치해야 하며 융합 매개변수는 실제 벽 두께와 수지 등급에 맞게 설정되어야 합니다. 올바른 SDR을 갖춘 맞대기 융합 티 또는 엘보우의 페이싱 또는 가열 주기가 잘못되면 불완전한 통합이 있는 조인트가 생성될 수 있습니다. 고압작업의 경우 치수증명서뿐만 아니라 융착시도와 합동점검계획도 요구합니다.
전기융합 피팅
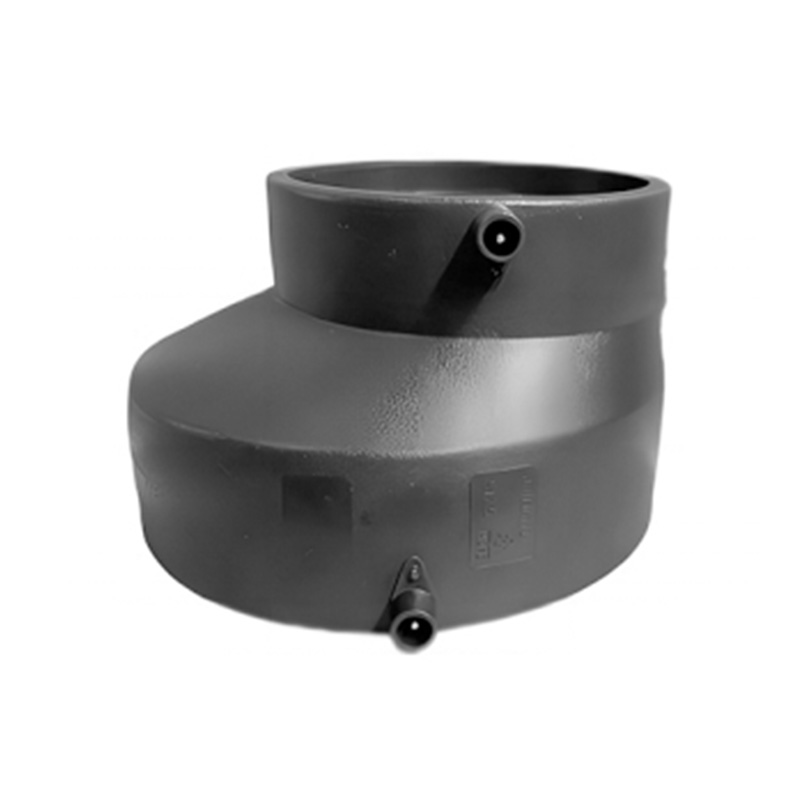
전기융합은 내장된 가열 코일과 제어된 전력 주기를 사용합니다. 단단한 트렌치, 수리 작업 및 맞대기 융합이 어려운 전환에 유용합니다. 피팅은 파이프 SDR 및 파이프 외부 직경과 일치해야 합니다. 설치는 표면 준비, 클램핑 및 올바른 용접 기계에 따라 달라집니다. 기계적으로는 정확하지만 융합 표면이 오염된 커플러는 압력 하에서 누출될 수 있습니다.
 파이프 결합용 HDPE 전기융합 이퀄 커플러 좁은 트렌치, 수리 및 전환을 위해 이 커플러는 전기 융합을 통해 일치하는 SDR HDPE 파이프를 결합하고 부식 및 내압성을 제공합니다. 제품보기 →
소켓 융합, 나사식 및 압축 피팅
소켓 융합은 더 작은 직경에서 일반적입니다. 압력 등급은 피팅 본체, 소켓 깊이, 가열 및 냉각 주기에 따라 다릅니다. 나사형 HDPE 피팅은 다른 위험을 초래합니다. 즉, 나사산이 벽을 절단합니다. 융합 조인트에서 작동하는 얇은 벽 SDR은 동일한 압력에서 나사산 연결에 적합하지 않을 수 있습니다. 압축 피팅은 기계식이며 인서트, 너트 및 씰에 의존합니다. 압력 등급은 파이프 등급보다 낮을 수 있으므로 파이프의 SDR만 확인하기보다는 피팅 자체 등급을 확인하세요.
밸브 및 전환 부품
밸브, 플랜지 어댑터 및 금속-플라스틱 전환이 실제 압력 한계를 설정하는 경우가 많습니다. 볼 밸브의 PN 등급은 파이프보다 낮을 수도 있고 융합 끝부분의 등급이 본체와 다를 수도 있습니다. 플랜지 어댑터는 충분히 강할 수 있지만 백킹 링과 볼트 등급으로 인해 조립이 제한될 수 있습니다. 파이프와 메인 피팅뿐만 아니라 모든 구성 요소의 압력 등급을 확인하십시오.
애플리케이션 시나리오: 어떤 SDR이 어떤 업무에 적합한지
올바른 SDR은 회선의 기능에 따라 다릅니다. 수도 본관, 관개 헤더, 가스 라인, 슬러리 라인 및 배수 굴뚝은 동일한 설계 범위를 공유하지 않습니다. 어플리케이션을 이용하여 시작점을 설정한 후 온도, 서지, 조인트 방식으로 검증합니다.
시립 수도 본관
PE100 SDR 11 또는 SDR 17은 헤드 및 서지에 따라 일반적입니다. SDR 11은 더 많은 압력 마진을 제공합니다. SDR 17은 저압 분배에 적합할 수 있습니다. 용량 감소 후 설계 압력을 확인하고 모든 전환 시 피팅 SDR을 확인하십시오.
관개 및 농업
SDR 17 및 SDR 21은 저압 분배를 위한 빈번한 시작점입니다. 펌프 시동, 밸브 폐쇄 및 고르지 못한 지형으로 인해 정적 수두보다 훨씬 높은 서지가 발생할 수 있습니다. 펌프 곡선에서만 크기를 측정하지 마십시오.
산업 및 광업
고압 슬러리, 공정 용수 또는 까다로운 작업에는 SDR 7.4, SDR 9 또는 SDR 11이 필요할 수 있습니다. 마모 및 화학물질 노출로 인해 서비스 수명이 변경될 수 있으므로 압력 등급은 사양의 일부일 뿐입니다.
배수 및 사이펀 시스템
SDR 26, SDR 32 또는 SDR 41은 저압 배수에 적합할 수 있지만 사이펀 배수는 진공 및 동적 효과를 볼 수 있습니다. 얇은 벽이 항상 허용된다고 가정하기보다는 강성, 지지 간격 및 피팅 설계를 확인하십시오.
가스 분배의 경우 설계 규칙은 일반적으로 물보다 엄격합니다. PE100 SDR 11 라인은 중압 가스에 사용될 수 있지만 관리 코드, 안전 계수 및 피팅 자격은 단순한 PN 번호보다 더 중요합니다. 화학 라인의 경우 화학적 호환성과 압력을 고려하여 수지를 선택해야 할 수도 있습니다. 표준 PE100 방수 등급은 모든 온도의 모든 화학물질을 자동으로 포괄하지 않습니다.
실제 테스트 중 하나는 유체, 최대 온도, 설계 압력, 서지 압력, 진공, 매설 깊이 및 접합 방법 등 한 줄로 설계 범위를 작성하는 것입니다. 이들 중 하나라도 누락된 경우 SDR 선택이 불완전합니다. 그런 다음 파이프 라벨뿐만 아니라 동일한 라인을 기준으로 피팅 패키지를 확인해야 합니다.
실용적인 선택 작업흐름
신뢰할 수 있는 SDR 선택은 순서를 따릅니다. 한 단계를 건너뛰면 일반적으로 위험이 수정 비용이 더 많이 드는 현장으로 옮겨집니다.
- 서지 및 진공을 포함한 설계 압력을 정의합니다. 정상 작동 압력만 사용하지 마십시오.
- 최대 작동 온도와 고온 이벤트의 지속 시간을 정의합니다.
- 폴리에틸렌 등급(PE100 또는 PE80)과 프로젝트별 수지 요구사항을 확인하세요.
- 표준에서 요구하는 온도 감소 및 화학적 감소를 적용합니다.
- 공급업체의 재고 목록에서만 선택하는 것이 아니라 표준 표에서 SDR 값의 최종 후보 목록을 선택하세요.
- 리듀서 및 분기를 포함하여 모든 배출구의 파이프에 피팅 SDR 및 등급을 일치시킵니다.
- 밸브, 플랜지, 트랜지션의 접합 방식과 압력 등급을 확인하세요.
- 출시 전에 표준, 테스트 보고서, 배치 추적성, 융합 절차를 확인하세요.
 분기 연결용 HDPE 버트 퓨전 이퀄 티 핫멜트 맞대기 융합 분기 연결에 이 동일한 티를 사용하십시오. 크기와 SDR 옵션은 실제 파이프 조합과의 융합 시험 계획을 지원합니다. 제품보기 →
고압 라인의 경우 실제 파이프와 피팅 조합으로 융합 시험을 추가합니다. 시험에는 계획된 기계, 가열 주기, 직면 공구 및 냉각 시간이 포함되어야 합니다. 비드와 융합 인터페이스를 검사하고 프로젝트 파일과 함께 시험 기록을 보관하십시오. 전기융합의 경우 용접기 교정 및 피팅 배치의 추적성을 확인합니다.
SDR 선택의 일반적인 실수
- 외경으로만 선택합니다. 두 개의 파이프는 동일한 외경을 공유할 수 있으며 벽 두께와 SDR이 다를 수 있습니다.
- SDR 11 파이프에 SDR 17 피팅 설치. 부품이 마개에 맞을 수 있지만 융합 인터페이스와 벽 섹션이 잘못되었습니다.
- 온도 감소를 무시합니다. 20°C에서 PN16 등급은 50°C에서 PN16 등급이 아닙니다.
- PE100 파이프와 PE80 피팅을 혼합합니다. 동일한 SDR을 사용하더라도 조인트에서 설계 압력이 발생하지 않을 수 있습니다.
- 벽이 얇은 SDR에 나사형 피팅을 사용합니다. 스레드는 유효 벽을 줄이고 누출 경로나 응력 집중을 생성할 수 있습니다.
- 모든 융합 피팅의 압력 등급이 동일하다고 가정합니다. 성형된 티, 가공된 플랜지 어댑터 및 밸브에는 서로 다른 제한이 있을 수 있습니다.
- 서지와 진공을 잊어버리세요. 펌프 시동, 밸브 폐쇄 및 사이펀 배수로 인해 시스템에 정압 이상으로 부하가 걸릴 수 있습니다.
- 일괄 확인을 건너뛰는 중입니다. 배치를 참조하지 않는 인증서는 조인트가 실패할 경우 방어하기 어렵습니다.
이러한 실수의 대부분은 한 페이지 사양으로 피할 수 있습니다. 사양에는 파이프 SDR, 피팅 SDR, 수지 등급, 설계 압력, 설계 온도, 접합 방법 및 허용 표준이 명시되어야 합니다. 해당 페이지는 주문이 이루어지기 전에 프로젝트 팀이 상호 작용을 해결하도록 하기 때문에 일반 카탈로그 메모보다 더 유용합니다.
조달 체크리스트: 주문 전 확인 사항
조달은 기술적 의도가 물리적 배송이 되는 곳입니다. 피팅은 도면에 정확하지만 여전히 잘못된 등급, 잘못된 포장 또는 프로젝트와 일치하지 않는 배치 기록으로 도착할 수 있습니다. 제품과 증거를 모두 포함하는 체크리스트를 사용하십시오.
수지 등급
PE100 또는 PE80을 서면으로 확인하십시오. 배치 인증서를 요청하여 파이프뿐만 아니라 피팅과 일치하는지 확인하십시오.
SDR 일치
크기, 유형 및 SDR별로 모든 피팅을 나열합니다. 콘센트별로 리듀서 및 티 콘센트를 확인하세요. 일반적인 "HDPE에 적합" 진술을 받아들이지 마십시오.
압력 등급
서지 및 진공을 포함한 설계 온도에서 PN을 확인하십시오. 파이프 등급과 별도로 밸브 및 플랜지 등급을 확인하십시오.
조인트 방식
상태 맞대기 융합, 전기 융합, 소켓 융합, 스레드 또는 압축. 각 방법마다 현장 요구 사항과 검사 지점이 다릅니다.
추적성
피팅을 프로젝트에 연결하는 배치 번호, 테스트 보고서 및 포장 목록을 요청하십시오. 융합 로그로 기록을 보관하세요.
포장 및 취급
가공된 융합 표면은 오염과 충격으로부터 보호해야 합니다. 도착 시 포장 방법과 보관 조건을 확인하세요.
 파이프라인의 유량 제어를 위한 산업용 볼 밸브 격리 지점의 경우 이 산업용 볼 밸브의 압력 등급 및 연결 표준을 밀봉 및 흐름 제어 특성과 함께 검토하세요. 제품보기 →
격리 지점의 경우 밸브 압력 등급과 연결 유형을 동시에 지정하십시오. 퓨전 엔드가 있는 볼 밸브는 파이프 SDR과 일치해야 하며, 밸브 본체는 설계 압력을 충족해야 합니다. 밸브가 다른 연결 표준과 함께 제공되는 경우 전환 부분은 압력 포락선의 일부가 되며 주 피팅과 동일한 주의를 기울여 검토해야 합니다.
Fengfeng이 SDR 일치 피팅 공급을 지원하는 방법
Zhejiang Fengfeng Pipe Industry Co., Ltd.는 Zhejiang Zhuji에 있는 본사에서 2002년부터 HDPE 배관 제품을 생산해 왔습니다. 제품 범위에는 맞대기 융합 피팅, 전기 융합 피팅, 소켓 융합 피팅, HDPE 스레드 피팅, PE 및 PP 압축 피팅, 밸브, 용접 기계, 사이펀 배수 피팅 및 물고기 케이지 브래킷이 포함됩니다. 프로젝트에 엘보우, 티, 리듀서, 커플러 및 전환에 걸쳐 일관된 SDR 및 등급이 필요한 경우 이러한 폭이 중요합니다.
회사는 ISO9001:2000 품질 관리 및 ISO14001 환경 관리 시스템에 따라 작업합니다. 제품에는 PICC 보험이 적용되어 있으며 적절한 서비스 조건 하에서 제품 수명은 50년 이상입니다. 이러한 설명은 실제 배치 및 사양과 연결된 경우에만 유용합니다. 프로젝트 공급의 경우 피팅 SDR을 파이프 SDR에 일치시키고 수지 등급을 일정하게 유지하며 설치자가 융합 보고서와 함께 제출할 수 있는 기록을 제공하는 것이 실용적인 가치입니다.
수출 주문의 경우 포장 및 표면 보호에 주의를 기울여야 합니다. 융합 표면은 깨끗하게 유지되어야 하며 가공된 끝부분은 운송 중에 찌그러져서는 안 됩니다. 이를 이해하는 공급업체는 모든 부품을 일반적인 하드웨어 품목으로 취급하기보다는 크기와 연결 유형별로 포장합니다. 이는 현장 재작업을 줄이고 설치 담당자가 적격한 절차 내에서 융합 주기를 유지하는 데 도움이 됩니다.
피팅 일정을 파이프 일정에 맞춰야 하는 경우 파이프 SDR, 설계 온도 및 접합 방법부터 시작하세요. 그런 다음 피팅 범위와 배치 문서를 확인하십시오. 당신은 할 수 있습니다 제조 및 품질 시스템에 대해 자세히 알아보세요. 문의를 공개하기 전에 제품 범위 뒤에 있습니다.
자주 묻는 질문
10bar HDPE 급수관에는 어떤 SDR이 필요합니까?
20°C에서 PE100 물의 경우 SDR 17은 대략 PN10입니다. 최대 작동 온도가 더 높거나 서지가 심각한 경우 13.6 또는 11과 같이 더 낮은 SDR을 선택하고 감소된 압력을 확인하십시오. 과열되거나 서지가 발생하기 쉬운 라인의 설계 등급으로 20°C 등급을 사용하지 마십시오.
SDR 11 파이프에 SDR 17 피팅을 사용할 수 있습니까?
아니요. 피팅 SDR은 파이프 SDR과 일치해야 합니다. 외경은 비슷해 보이지만 벽 두께와 융합 인터페이스가 다릅니다. 불일치로 인해 불완전한 조인트가 생성되거나 나중에 압력을 받을 때 나타나는 응력 집중이 발생할 수 있습니다.
SDR이 낮을수록 항상 더 나은 선택을 의미합니까?
항상 그런 것은 아닙니다. SDR이 낮을수록 벽이 더 두꺼워지고 압력 등급이 높아지지만, 동일한 외경에 대해 더 많은 비용이 들고, 더 무겁고, 보어가 줄어듭니다. 올바른 선택은 사용 가능한 가장 두꺼운 벽이 아닌 필요한 마진으로 설계 범위를 충족하는 가장 낮은 압력 등급입니다.
SDR 11 HDPE의 압력 등급은 무엇입니까?
20°C에서 PE100 물의 경우 SDR 11은 대략 PN16입니다. PE80의 경우 동일한 SDR은 대략 PN12.5입니다. 실제 정격은 규격, 온도, 설계 인자에 따라 달라지므로 특정 수지 및 용도에 맞는 값을 확인하시기 바랍니다.
HDPE 피팅은 파이프와 동일한 압력 등급을 갖습니까?
피팅의 SDR, 폴리에틸렌 등급 및 적격 조인트가 동일한 경우에만 가능합니다. 일부 피팅, 특히 나사식 피팅, 밸브 및 전환에는 자체 압력 제한이 있습니다. 파이프뿐만 아니라 조립품에서 등급이 가장 낮은 부품도 확인하십시오.
피팅이 실제로 PE100인지 어떻게 확인합니까?
수지 등급, 배치 인증서, 추적성 기록을 요청하세요. 인증서가 일반 제품군이 아닌 제공된 배치를 참조하는지 확인하십시오. 중요한 작업의 경우 품질 계획에 입고 검사 및 융합 시험을 포함시킵니다.
PE100 파이프와 PE80 피팅을 혼합할 수 있나요?
압력 서비스에는 권장되지 않습니다. 두 등급은 최소 요구 강도가 다르며 융합 중에 다르게 작용할 수 있습니다. 매칭 등급과 SDR을 활용하고, 실제 결합을 위한 결합 절차를 확인합니다.
압력 외에 필요한 SDR을 변경하는 또 다른 요소는 무엇입니까?
온도, 화학 물질 노출, 서지 및 진공, 매립 깊이, 마모, 사용 수명 및 접합 방법 모두가 선택에 영향을 미칩니다. 매설 수도 본관에 맞는 피팅이 지상 화학 라인이나 사이펀 배수 시스템에 적합하지 않을 수도 있습니다.




계속 연락하세요
회사 소개
Zhejiang Fengfeng Pipe Industry Co., Ltd. 효율적인 단일 스크류 주입을 사용합니다. 높은 성형 기계 생산성과 낮은 에너지 사용.
제품 링크
연락하다
-

+86-19858193396
+86-13735359894 -

0574-63555288
-

-

중국 절강성 소흥시 주지시 디안커우진 시장로 21호